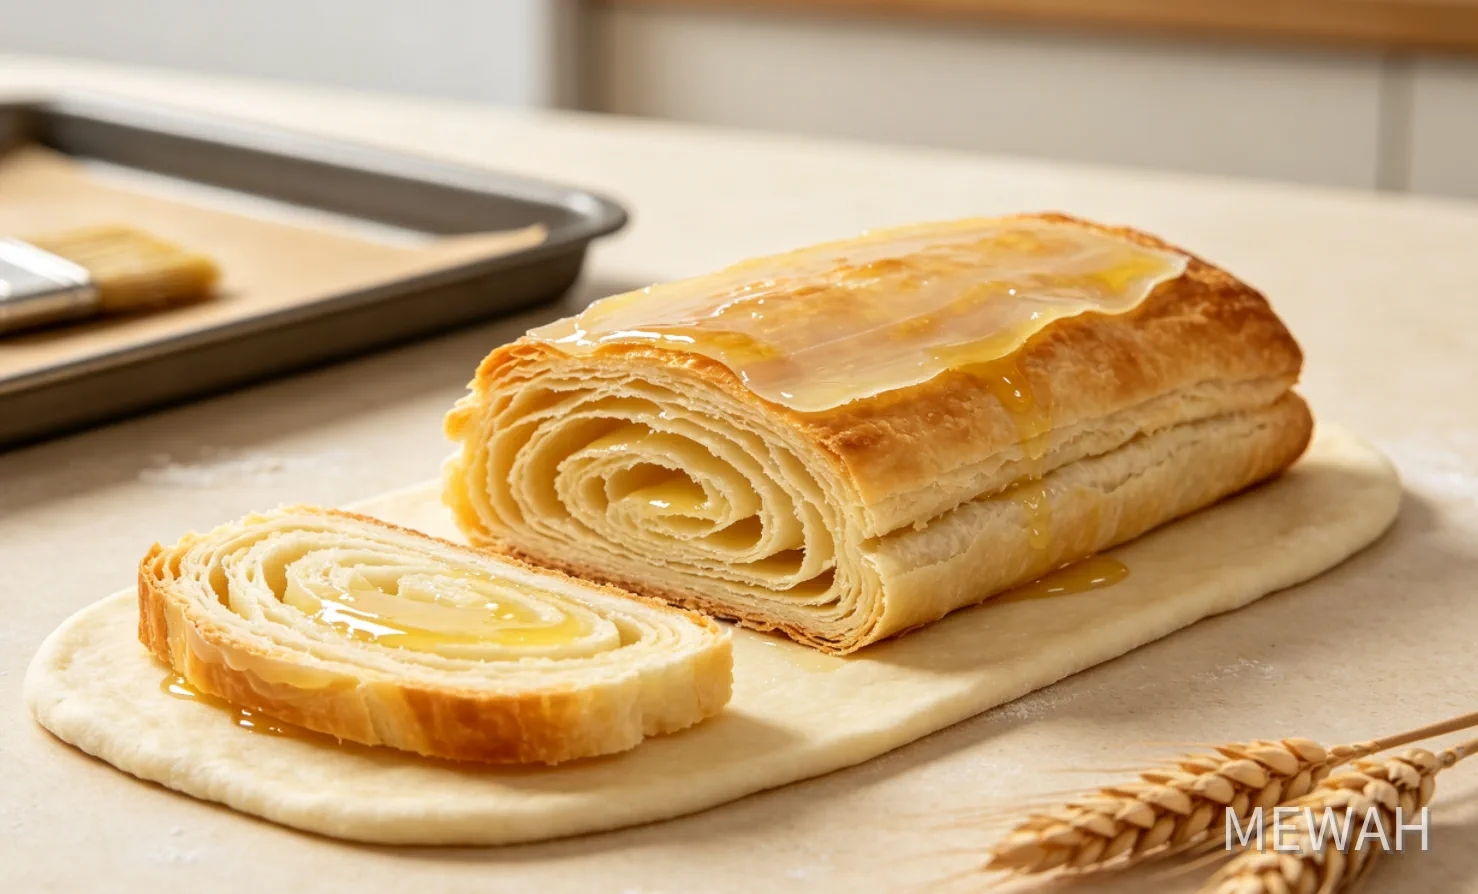
开酥的本质,是让油脂层在面团层之间保持连续而不破裂。烘烤时油脂中的水分汽化,把上下两层面团顶开,形成蓬松的层次。如果油脂层在压延阶段就已经碎成颗粒或渗进面团,层次便无从产生。
关键不是硬度,而是塑性区间
很多人用「软硬」判断油脂,但真正决定操作性的是塑性区间——即油脂既能变形又不流动的温度范围。区间过窄的油脂,车间温度波动两三度就会从太硬变成太软;区间宽的油脂才能容忍实际生产中的温度起伏。这也是为什么固体脂肪含量(SFC)曲线比单一熔点数值更有参考价值。
按车间温度选择
- 车间 16 – 20 °C:滑动熔点 34 – 36 °C,油脂柔韧,层次细腻
- 车间 20 – 24 °C:滑动熔点 36 – 38 °C,多数客户的常规选择
- 车间 24 – 28 °C 或夏季生产:滑动熔点 40 – 43 °C,避免渗油与粘辊
- 冷冻面团工艺:需兼顾低温脆裂风险,建议单独打样确认
请注意:车间温度指压延台面的实测温度,而不是空调设定值。两者相差 3 °C 以上的情况非常常见,尤其在设备发热集中的产线。建议在开酥台连续记录一个生产班次的温度后再决定配方。
把车间实测温度告诉我们,比把配方要求告诉我们更有用。